
 EN


판매 후 봉제선 결함이 나타나는 이유
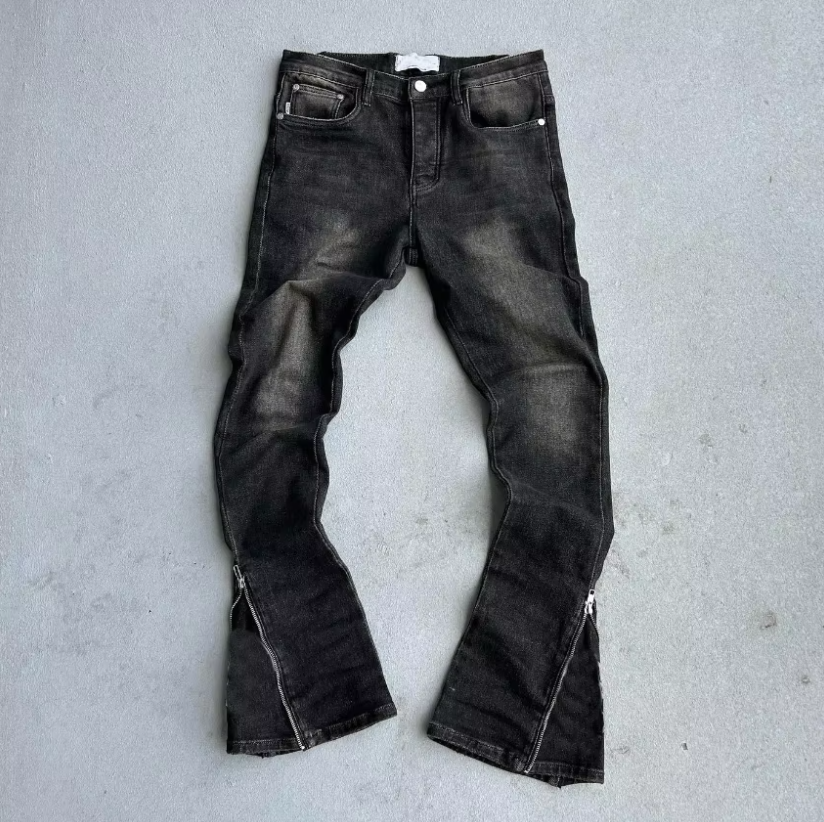
맞춤형 청바지는 착용 피팅은 통과했지만 세탁 시에는 여전히 결함이 발생할 수 있다. 약점은 대개 청바지 소재가 아니라 봉제선이다. 데님은 밀도 높은 직조 원단으로, 모든 봉제선은 마모, 인장력, 반복 세탁을 견뎌야 한다. 대량 주문에서는 하나의 부적절한 봉제 설정이 수천 벌에 영향을 줄 수 있다. 문제는 흔히 하중이 집중되는 부위에서 발생한다: 엉덩이 부분, 뒷주머니 모서리, 벨트 고리, 허리밴드, 밑단. ASTM D1683은 직물 의류의 봉제선 결함을 평가하는 표준 시험 방법으로, 봉제선 강도가 측정 가능하기 때문에 제정되었다. 원단 자체는 강하더라도 봉제 방식, 봉제 밀도, 실 균형이 부적절하면 봉제선이 조기에 파손될 수 있다.
하중을 지탱하는 봉제 방식
하중을 받을 때 모든 봉제가 동일하게 작동하지는 않는다. 락스티치(타입 301)는 두 가닥의 실을 사용해 중앙에서 고정되며, 강도가 높고 평평하지만 신축성이 낮다. 신축성이 낮은 데님 소재에는 상단 스티치 및 디테일 작업에 301이 잘 맞는다. 체인스티치(타입 401)는 바늘 실 하나와 루퍼 실 하나를 사용하며, 신축성이 더 뛰어나서 인시ーム과 헴 처리에 흔히 쓰인다. 하나의 루프가 끊어지면 전체 체인이 풀릴 수 있다. 커버스티치(타입 406)는 보통 헴과 벨트 루프에 사용된다. 오버록(타입 504)은 원단 가장자리를 정리하고 마모 방지를 위해 사용된다. 인시ーム은 신축성을 위해 401을, 아웃시ーム은 401 또는 301을 사용할 수 있다. 포켓 가장자리와 웨이스트밴드는 보강을 위해 보통 301을 사용한다.
| 스티치 유형 | 일반 이름 | 강도 특성 | 일반 청바지에서 사용하는 봉제 방식 | 두께 증가 위험 |
|---|---|---|---|---|
| 301 | 잠금 스티치 | 인장 강도 높음, 신축성 낮음 | 상단 스티치, 웨이스트밴드, 포켓 | 장력 변화 시 실 끊어짐 |
| 401 | 체인 스티치 | 신축성 우수, 피복률 우수 | 인시ーム, 헴, 아웃시ーム | 실 끊어질 경우 풀림 |
| 406 | 커버스티치 | 평평하고 신축성 있음 | 밑단, 벨트 루프 | 두꺼운 데님에 대한 바늘 열 |
| 504 | 오버록 | 엣지 제어 | 마감 처리된 이음선 | 하중 지지용 이음매가 아님 |
| 516 | 안전 스티치 | 강한 엣지와 이음매 | 두꺼운 데님 이음매 | 부피가 크고 재봉 속도가 느림 |
실, 바늘, 장력 선택
실 선택은 비용을 아끼는 부분이 아니다. 대부분의 데님 밑단은 코어스펀 폴리에스터 실 또는 폴리에스터-코튼 혼방 실을 사용한다. 코어스펀 실은 강도를 위해 폴리에스터 코어를 갖고, 내열성을 위해 외부에 다른 섬유로 감싸져 있다. 무거운 데님에는 일반적으로 40/2 또는 30/2 규격이 쓰이지만, 적절한 실 굵기는 바늘 크기와 봉제 밀도에 따라 달라진다. 100/16 또는 110/18 크기의 바늘은 12~14온스 데님을 실을 끊지 않고 가공할 수 있다. 텐션은 눈에 보이지 않지만 치명적인 문제다. 바늘 텐션이 지나치게 높으면 실이 약해지고, 너무 낮으면 실 루프가 생긴다. 대량 생산 시에는 교대 시작 시, 중간 시점, 종료 시점 세 차례 텐션을 점검해야 한다. 미세한 편차라도 재작업으로 이어질 수 있다.
가장 먼저 찢어지는 부위 보강하기
일부 부위는 표준 봉제선만으로는 충분하지 않다. 뒷 포켓 모서리는 지갑과 손의 반복적인 압력에 노출된다. 짧은 바 타크(bar tack)는 깔끔해 보일 수 있으나 데님 원단을 뚫고 나갈 수 있다. 더 긴 바 타크에 더 많은 실밥을 추가하면 하중을 분산시킬 수 있다. 벨트 루프는 양쪽 끝에 바 타크가 필요하다. 엉덩이와 허벅지가 만나는 부분(크로치) 역시 높은 응력이 가해지는 구역이다. 이 부위는 이중 봉제선 또는 세이프티 스티치(safety stitch)로 보강된 크로치 봉제선을 사용하면 파열을 줄일 수 있다. 리벳(rivet)은 포켓 모서리 보강에 도움이 될 수 있으나, 우수한 봉제를 대체할 수는 없다.
벌크 일관성은 봉제 문제이다
숙련된 작업자가 만든 샘플은 약한 설정을 숨길 수 있다. 대량 주문은 여러 기계, 교대 근무 및 작업자 간에 분산되어 진행된다. 일관성 확보가 진정한 도전 과제가 된다. 공장은 구두 지시가 아닌 서면 봉제 사양서를 반드시 갖춰야 한다. 이 사양서에는 봉제 방식, 인치당 바늘 수, 실 굵기, 바늘 크기, 마진 여유량, 보강 길이 등이 명시되어야 한다. 훙먼의 한 워크숍 사례에서, 14.5온스 맞춤 청바지 주문이 초기 검사를 통과했다. 그러나 착용 2주 후 구매처에서 뒷 포켓 모서리가 찢어졌다고 보고했다. 바 타크 길이는 8mm였고, 실은 40/2 규격이었다. 이를 16mm 바 타크, 30/2 코어스판 실로 변경하고 바늘 장력을 약간 낮추자 성능이 개선되었다. 해결책은 새로운 원단이 아니었다. 봉제 세부 사항이었다.
데님 무게와 워싱에 맞는 봉제 기법 선택
데님 무게가 모든 것을 바꾼다. 가벼운 8~10온스 데님은 더 작은 바늘과 더 가는 실을 사용할 수 있다. 중량급 11~13온스 데님은 다루기 더 용이하다. 무거운 14온스 이상 데님은 더 큰 바늘, 더 긴 바 타크, 그리고 신중한 기계 세팅이 필요하다. 워싱 처리는 또 다른 변수를 추가한다. 스톤 워시, 액시드 워시, 효소 워시는 원단을 부드럽게 만들지만 이음매 강도를 약화시킬 수 있다. 날짜 데님 테스트에서는 통과한 이음매라도 강력한 워싱 후에는 실패할 수 있다. 대량 주문 시에는 실제 워싱 후에 테스트해야 하며, 워싱 전에 테스트해서는 안 된다. 어떤 봉제 기법도 부적절한 핏이나 약한 원단을 구제할 수 없다. 테스트와 명확한 사양은 단지 비용이 많이 드는 예기치 않은 상황 발생 가능성을 줄일 뿐이다.
맞춤 청바지 프로그램을 구축하는 브랜드를 위해, 신성은 후먼 타운에서 봉제 개발, 샘플 제작, 대량 생산을 지원한다. 자체 샘플 제작 시설, 200종 이상의 원단 라이브러리, GRS 인증 옵션을 통해 대량 생산 시작 전에 데님 무게, 워싱 방식, 이음매 사양을 정확히 맞출 수 있다. 목표는 단순하다: 첫 번째 판매 후에도 견고하게 유지되는 청바지다.