
 EN


販売後の縫い目破損の原因
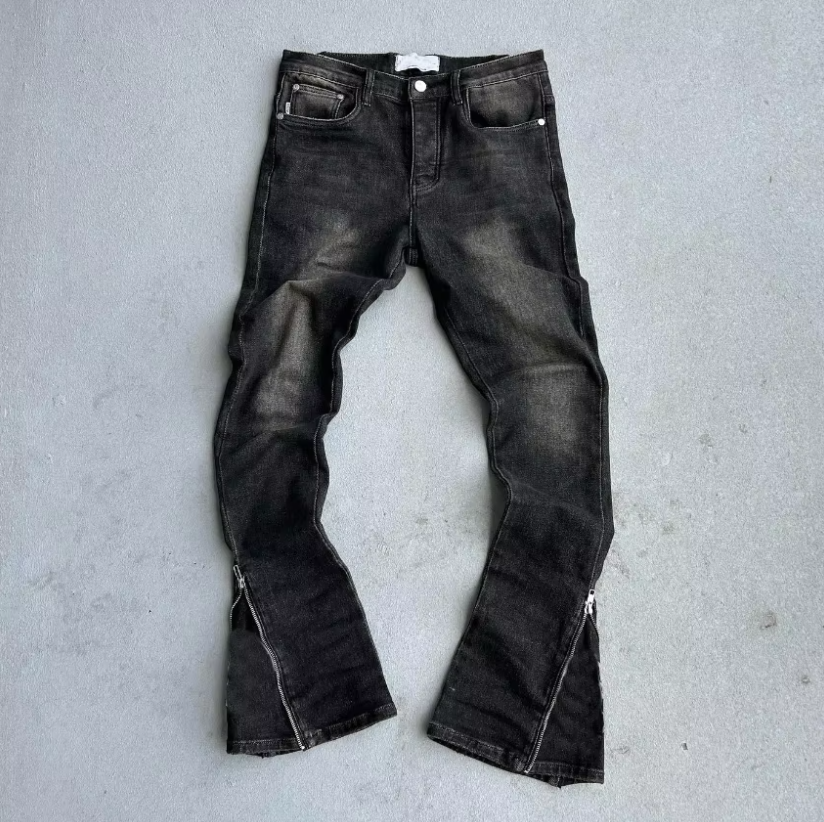
オーダーで作成したジーンズでも、試着時には問題がなくても洗濯後に縫い目がほつれてしまうことがあります。その弱点は、ほとんどがデニム生地ではなく「縫い目」にあります。デニムは密度の高い平織り生地であり、すべてのステッチラインは摩擦・引張り・繰り返しの洗濯に耐えなければなりません。大量生産では、わずかに不適切な縫製条件が数千本ものジーンズに影響を及ぼす可能性があります。問題は、股下、後ろポケットの角、ベルトループ、ウエストバンド、裾など、負荷が集中する部位に多く見られます。ASTM D1683(綿織物衣類の縫い目強度試験方法)という標準試験法が存在するのは、縫い目の強度が定量的に評価可能だからです。生地自体が強くても、ステッチの種類・ステッチ密度・糸のバランスが不適切だと、縫い目が早期に破損してしまうことがあります。
負荷を支えるステッチの種類
負荷がかかったとき、すべてのステッチが同じように振る舞うわけではありません。ロックステッチ(タイプ301)は2本の糸を使用し、中央で糸を絡ませます。強度が高く、表面が平らですが、伸び率は低いです。低伸縮性のデニムには、トップステッチやディテール部分に301が適しています。チェーンステッチ(タイプ401)は、1本の針糸と1本のルーパー糸で構成され、より高い伸縮性を持ち、内股縫い(インシーム)や裾処理(ヘム)によく用いられます。ただし、1つのループが切れると、連鎖的にほどけてしまう可能性があります。カバーステッチ(タイプ406)は、主に裾やベルトループの処理に使われます。オーバーロック(タイプ504)は布端を処理し、ほつれを防ぎます。インシームには伸縮性を考慮して401が使われることが多く、アウトシームには401または301が選ばれます。ポケットの端やウエストバンドには、補強を加えた301がよく用いられます。
| ステッチタイプ | 通称 | 強度特性 | 一般的なジーンズで使用されるステッチ | 厚みによるリスク |
|---|---|---|---|---|
| 301 | ロックステッチ | 引張強度が高く、伸び率が低い | トップステッチ、ウエストバンド、ポケット | 糸張力のずれにより糸が切れる可能性 |
| 401 | チェーンステッチ | 伸縮性に優れ、被覆性も良好 | インシーム、ヘム、アウトシーム | 糸が切れると連鎖的にほどける |
| 406 | カバーステッチ | 平らで伸縮性がある | 裾、ベルトループ | 厚手のデニムへの針熱 |
| 504 | オーバーロック | エッジコントロール | 縫い目処し(シームフィニッシュ) | 荷重を支えない縫い目 |
| 516 | セーフティステッチ | 強固なエッジと縫い目 | 厚手のデニムの縫い目 | かさばりやすく、縫製が遅くなる |
糸・針・テンションの選択
糸の選択は、コストを削減する場ではありません。ほとんどのデニム縫製では、芯鞘構造のポリエステル糸、またはポリエステル/コットン混紡糸が使われます。芯鞘糸は、強度を確保するためのポリエステル芯と、耐熱性を高めるための外層繊維で構成されています。厚手のデニムには一般的に40/2や30/2の糸が用いられますが、最適な糸番手は針の太さやステッチ密度によって異なります。100/16または110/18の針であれば、12~14オンスのデニムを糸を切ることなく縫製できます。張力は「静かな敵」です。針の張力が高すぎると糸が弱くなり、低すぎるとループが発生します。量産工程では、シフト開始時・中盤・終了時の3回、必ず張力を確認してください。わずかなズレが、大きな手直しにつながります。
最も先に破れる箇所の補強
一部の部位では、標準的なステッチだけでは不十分です。バックポケットの角は、財布や手による繰り返しのストレスを受けます。短いバー・タックは見た目がすっきりしていますが、デニム地を引き抜いてしまうことがあります。より多くのステッチ数で長めに施したバー・タックなら、負荷を分散できます。ベルトループは両端にバー・タックが必要です。また、股下も高ストレス領域の一つです。二重ステッチまたはセーフティステッチを用いた補強された股下ステッチにより、破れ(ブローアウト)を軽減できます。ポケットの角にはリベットを用いることも有効ですが、それは優れたステッチの代わりにはなりません。
生地の厚みのばらつきは、縫製工程における問題です
熟練オペレーターが縫製したサンプルでは、設定の甘さが隠れてしまうことがあります。量産では、複数のミシン、複数のシフト、複数のオペレーターが関わるため、品質の一貫性こそが真の課題となります。工場には、口頭での指示ではなく、文書化された縫製仕様書が必要です。その仕様書には、ステッチの種類、インチあたりのステッチ数、糸番手、針の号数、縫い代幅、補強部の長さなどが明記されるべきです。あるフーメンの工房での事例では、14.5オンスのカスタムジーンズの注文品が初期検品を通過しましたが、着用開始から2週間後、バイヤーからバックポケットの角が破れたとの報告がありました。当該バータックの長さは8mmで、40/2の糸が使用されていました。これを16mmのバータック、30/2のコアスパン糸に変更し、さらに針のテンションをやや弱めたところ、耐久性が向上しました。この改善の鍵となったのは新しい生地ではなく、あくまで縫製の細部でした。
デニムの重量とウォッシュに応じた縫製技法の選定
デニムの重さがすべてを変える。軽量(8~10オンス)のデニムには、細い針と細い糸で十分です。中量(11~13オンス)は扱いやすく、多少の誤差も許容されます。重量級(14オンス以上)では、太い針、長いバーテック、そして慎重なミシン設定が必要です。さらに、ウォッシュ加工も変数となります。ストーンウォッシュ、アシッドウォッシュ、エンザイムウォッシュは生地を柔らかくする一方、縫い目を弱めることもあります。未加工デニムでのテストに合格した縫い目でも、激しいウォッシュ後には不合格になる可能性があります。大量生産の場合は、実際のウォッシュ後の検査が必須であり、ウォッシュ前の検査では意味がありません。どんな縫製技術も、フィット感の悪さや生地の弱さを補うことはできません。あくまで、検証と明確な仕様設定によって、高額なトラブルのリスクを低減させるのです。
オリジナルジーンズの開発を目指すブランド向けに、新盛は虎門鎮にて縫製技術の開発・サンプル製作・量産対応を一貫してサポートします。自社内でのサンプル製作、200種類以上の生地ライブラリー、GRS準拠素材の取り扱いなどにより、量産開始前にデニムの重さ・ウォッシュ加工・縫い目の仕様を的確にマッチングできます。その目的はシンプルです——初回販売後もしっかり耐え抜くジーンズを実現することです。